






Ha valaha is dolgozott folyékony szilikongumi (LSR) feldolgozással, tudja, milyen finom lehet az anyag. A viszkózus, alacsony viszkozitású folyadékból tartós, hőálló elasztomerré keményedik, de ez az átalakulás a pontos hőmérsékletszabályozáson múlik. Itt válik pótolhatatlanná a szilikon gépek hűtőrendszere – és ha Ön a konzisztens, kiváló minőségű szilikon alkatrészekre támaszkodó gyártó, akkor ennek az alkatrésznek a megértése nem csupán technikai szakzsargon; ez a különbség a tételek selejtezése és a gyártósor zökkenőmentes működése között.
Szilikon gépek beszállítójaként saját bőrömön tapasztaltam, hogy a figyelmen kívül hagyott hűtőrendszerek elkerülhető fejfájásokhoz vezethetnek: elvetemült alkatrészek, inkonzisztens gyógyulási sebesség, akár sérült gépalkatrészek is. Ma azt szeretném lebontani, hogy pontosan mit csinál egy hűtőrendszer a szilikonfeldolgozó berendezésekben, miért nem alku tárgya, és hogyan szabják a modern dizájnt az iparág gyakori fájdalompontjainak megoldására.
Először is vizsgáljuk meg, hogyan működik a szilikonfeldolgozás. Az LSR-t szinte mindig fröccsöntéssel dolgozzák fel, ahol egy zárt öntőformába fecskendezik, felmelegítik a térhálósodás (keményedés) kiváltására, majd szilárd alkatrészként kilökik. A ciklus gyors – gyakran csak néhány perc alkatrészenként –, ezért minden lépést tökéletesen kell időzíteni. A hűtőrendszer elsődleges feladata kettős: a formahőmérséklet szabályozása és a kritikus gépalkatrészek termikus stabilitásának fenntartása, amelyek működés közben túlmelegedhetnek.
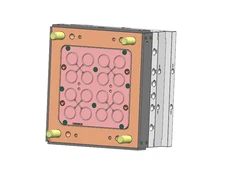
Kezdjük a formával, mert ott nyeri el végleges formáját az alkatrész. Amikor az LSR-t befecskendezik egy fűtött formába, az kívülről befelé köt. Ha a forma hőmérsékletét nem egyenletesen szabályozzák, akkor alul kikeményedett magokkal, felületi hibákkal vagy méretbeli inkonzisztenciákkal rendelkező alkatrészeket kap. A hűtőrendszer a forma fűtőcsatornáival párhuzamosan működik: a kikeményedési idő letelte után (amely már az alkatrész vastagsága alapján kalibrálva van) a hűtőkör egy meghatározott hőmérsékletre engedi le a formát, így az alkatrész kellően megszilárdul ahhoz, hogy vetemedés vagy ragadás nélkül kilökjön. Ragasszon fel például egy vékony szilikon tömítést – túl sok a maradék hő, és a tömítés deformálódik, ha kinyomja, ami később szivárgáshoz vezet. Nagyobb alkatrészek, például szilikon billentyűzetek vagy tömítések esetében az egyenetlen hűtés a szerszámon belül belső feszültséget okozhat, ami miatt az alkatrész hónapokkal a gyártás után megreped.
De a hűtőrendszer szerepe nem ér véget a penésznél. A szilikon befecskendező gépek, különösen a toggle stílusú modellek, jelentős hőt termelnek a hidraulikus rendszerből, a befecskendező egységből és a motorból. Ha ez a hő felgyülemlik, az ronthatja a gép pontosságát. Például a billenő befogó egység, amely a fröccsöntés során a forma zárva tartásáért felelős, kissé kitágulhat a túlzott hő hatására. Lehet, hogy ez a kis kiterjedés nem hangzik soknak, de ha szűk tűréssel dolgozik (gyakran ezredhüvelykben mérve) az orvosi vagy autóipari szilikon alkatrészeknél, az felvillanáshoz vezethet – a szilikontöbblet kiszivároghat a forma széleiből – és anyagpazarlást okozhat. A jól megtervezett hűtőrendszer szűk hőmérsékleti tartományon belül tartja a gép szerkezeti elemeit, így minden ciklus azonos.
Az évek során több tucat ügyfélnek segítettem a fejletlen hűtőrendszerekkel kapcsolatos problémák elhárításában. Egy közepes méretű autóalkatrész-gyártó hat hónappal azután érkezett hozzánk, hogy megvásárolt egy olcsó LSR-gépet. Szilikon ajtótömítéseket futtattak, és az alkatrészek 10-15%-át kiselejtezték villanás- és mérethibák miatt. Amikor technikusaink tesztelték a gépüket, azt találtuk, hogy az eredeti hűtőrendszer nem megfelelően lett méretezve a 4 üreges formájukhoz. A gép hidraulikus egysége 12°F-al a gyártó által javasolt üzemi hőmérséklet felett működött, és a forma hűtőcsatornái túl szűkek voltak ahhoz, hogy egyenletesen oszlassák el a hőt. Miután utólag felszereltük a gépüket egy precíziós hűtési frissítéssel – párosítva a saját berendezéseinkkel, beleértve aTYM-W Toggle LSR fröccsöntő gépamely integrált, kiegyensúlyozott hűtőkörrel érkezik – az elutasítási arányuk 2% alá esett, és a ciklusidejük alkatrészenként 12 másodperccel is lerövidült. Ez az a fajta valós hatás, amelyet egy megfelelő hűtőrendszer biztosít.
Természetesen nem minden szilikon gép egyforma, és a hűtőrendszereket a gép céljának megfelelően alakítják ki. A kétlövéses szilikon alkatrészeknél, amelyek egy másik anyaghoz, például műanyaghoz vagy más szilikonhoz vannak ragasztva, a hűtőrendszernek még pontosabbnak kell lennie. Vegyük aTYM-W55T200 2K / kétszínű géppéldául. Ezek a gépek két anyagot váltogatnak ugyanabban az öntőformában, így a hűtőrendszernek eléggé le kell hűteni az első anyagot ahhoz, hogy a második lövés befecskendezésekor ne deformálódjon, miközben a második anyag megfelelő tapadásához szükséges pontos hőmérsékletet is fenn kell tartani. A félrelépés itt leválást jelent – ahol a két réteg nem tapad meg –, és ez kritikus meghibásodást jelent az olyan alkatrészeknél, mint az orvosi katéter alkatrészek vagy az elektronikus készülékek tömítései.
A hűtőrendszer másik kulcsfontosságú funkciója a folyamat hatékonysága. Valljuk be: a gyártási leállások pénzbe kerülnek. A nem megfelelően működő hűtőrendszer meghosszabbíthatja a ciklusidőket, mert a kezelőknek tovább kell várniuk, amíg a forma kellően lehűl ahhoz, hogy kivegyék az alkatrészeket. Láttam olyan ügyfeleket elavult gépekkel, amelyek a szükségesnél 20-30 másodperccel hosszabb ciklust futnak, csak azért, mert a hűtésük nem bírja a lépést. A modern rendszerek, mint például aTYM-W LSR fröccsöntő gép, használjon változtatható fordulatszámú szivattyúkat és hőmérséklet-érzékelőket, amelyek valós időben állítják be a hűtőáramlást. Ez azt jelenti, hogy nem pazarol többet a hűtésre a szükségesnél, és minden ciklus a sebességre és a minőségre van optimalizálva.
Fontos megemlíteni a hűtőrendszer karbantartását is, mert a legjobb kivitel sem fog működni, ha elhanyagoljuk. A szilikonfeldolgozás sok gőzt és maradékot termel, amely idővel felhalmozódhat a hűtőcsatornákban, csökkentve a hatékonyságot. A rendszer rendszeres átöblítése és az eltömődések ellenőrzése nem nehéz feladat – ez része a gép csúcsteljesítményű működésének. Mindig azt tanácsolom az ügyfeleknek, hogy legalább háromhavonta ütemezzék be a hűtőrendszer ellenőrzését, különösen, ha nagy volumenű termelést folytatnak.
A kisgyártók vagy a szilikonfeldolgozással most kezdődők számára csábító, hogy a hűtőrendszert utólagos gondolatnak tekintsék. A robusztus hűtési kialakítású gép kiválasztása azonban nem luxus, hanem befektetés az állandó minőségbe. Ha új szilikon gépet vásárol, kérdezze meg a hűtőrendszer műszaki adatait: a méret az Ön öntőüregének számához igazodik? Rendelkezik ±0,5°C-on belüli hőmérsékletszabályozási pontossággal? Integrálható beépített érzékelőkkel a teljesítmény monitorozására? Ezek a kérdések segítenek elkerülni azokat a buktatókat, amelyekkel oly sok új ügyfél szembesül.


A nap végén a hűtőrendszer a szilikonfeldolgozás ismeretlen hőse. Ez az a komponens, amely a specifikációkon belül tartja az alkatrészeket, csökkenti a veszteséget, biztosítja a gépsor gyors működését, és meghosszabbítja gépe legkritikusabb alkatrészeinek élettartamát. Akár orvosi szilikon alkatrészeket, autóipari tömítéseket, fogyasztási cikkeket vagy kétlövéses alkatrészeket gyárt, a megfelelő hűtőrendszer nem csak a gép része, hanem a gyártási folyamat gerince.
Ha készen áll a szilikonfeldolgozó berendezés frissítésére, vagy szeretne többet megtudni arról, hogy gépeink integrált hűtőrendszerei hogyan javíthatják hozamát és hatékonyságát, vegye fel a kapcsolatot, hogy megbeszéljük konkrét igényeit. Csapatunk segít megtalálni a megfelelő felszerelést, legyen szó billenőkapcsolós LSR gépről, szabványos LSR gépről vagy kétlövéses modellről, amelyet úgy terveztek, hogy minden ciklusban egyenletes, kiváló minőségű szilikon alkatrészeket szállítson.
Hivatkozások
- Rosato, DV és Rosato, MG (2000). Fröccsöntési kézikönyv (3. kiadás). Kluwer Academic Publishers.
- Nemzetközi Szabványügyi Szervezet. (2019). ISO 10993-5: Orvosi eszközök biológiai értékelése – 5. rész: In vitro citotoxicitási vizsgálatok.
- Mallick, PK (2008). Anyagok, tervezés és gyártás autóipari karosszéria-alkatrészekhez. CRC Press.